aiguilles de montre poche
TABLEAU DES PRINCIPALES FORMES D’AIGUILLES
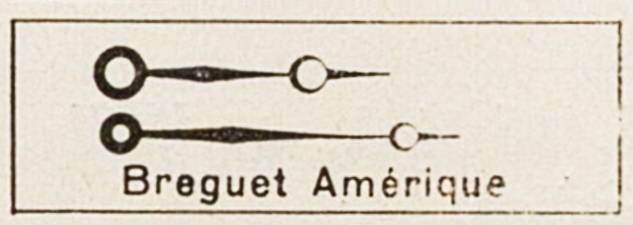
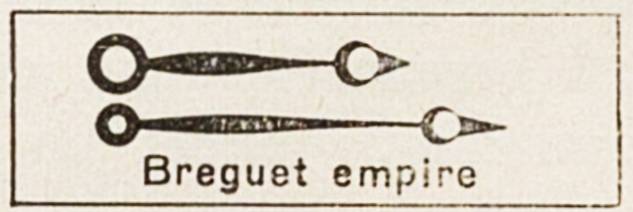
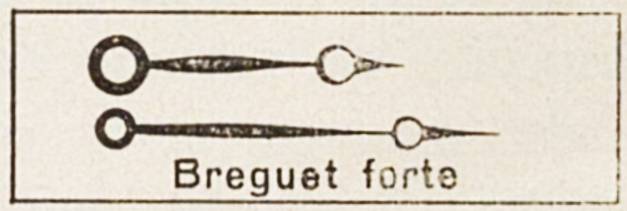
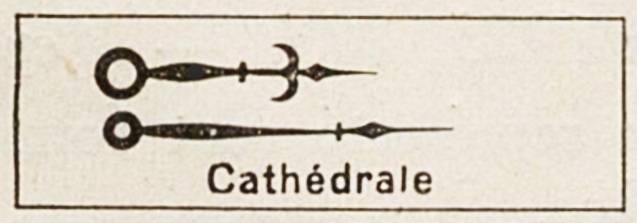
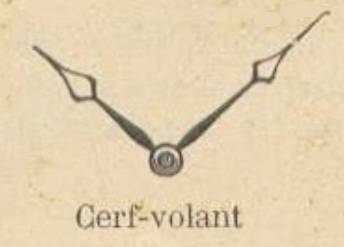
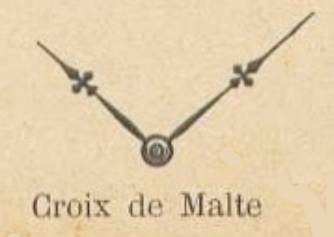
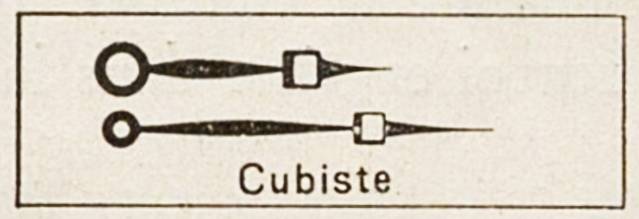
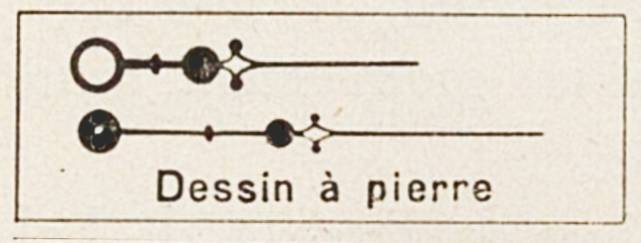
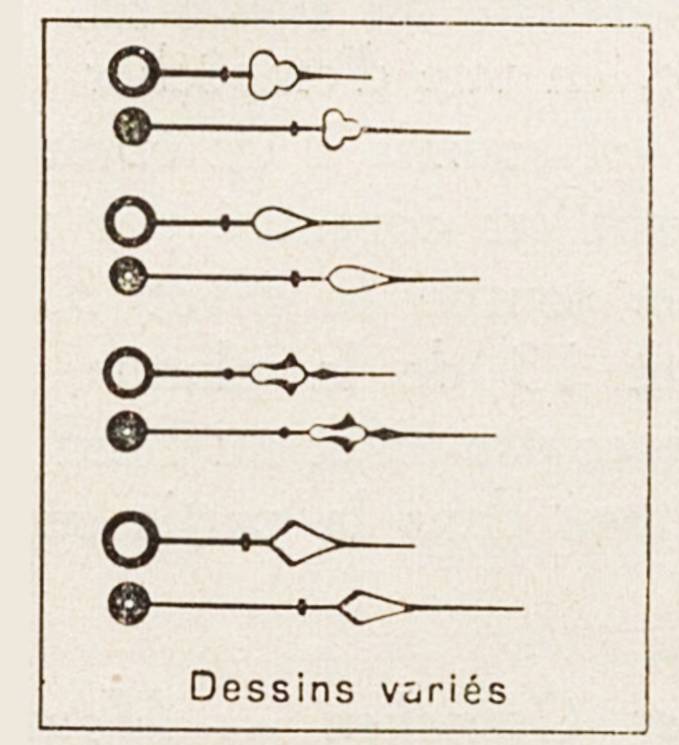
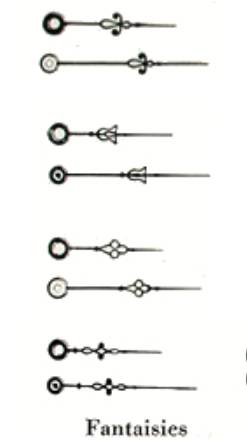
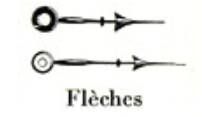
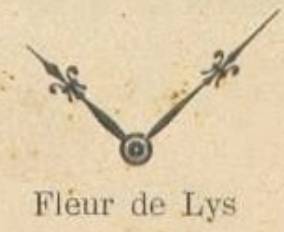
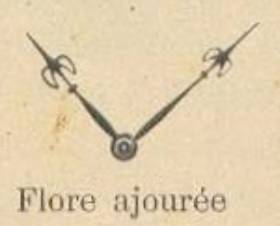
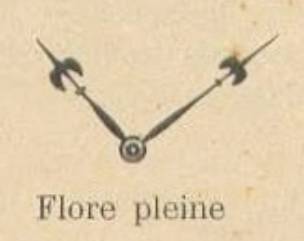
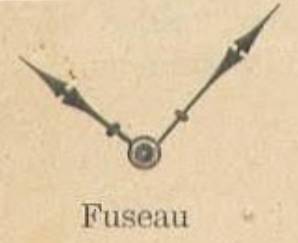
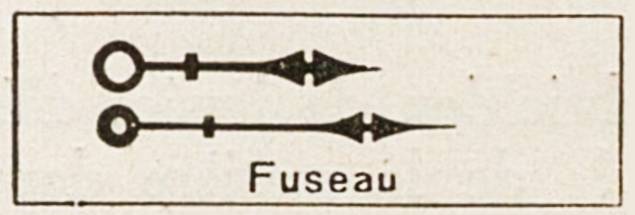
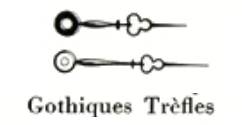
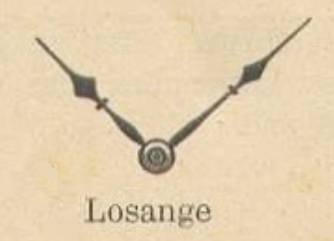
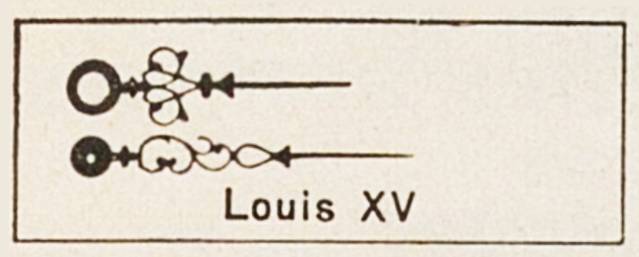
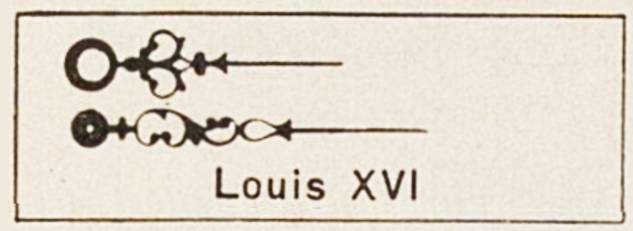
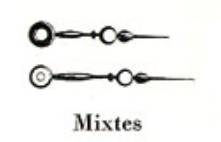
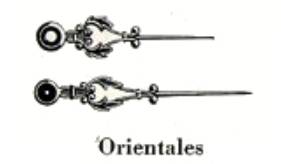
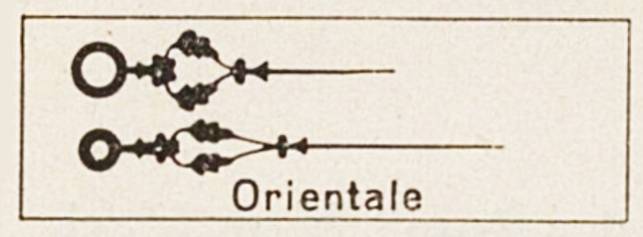
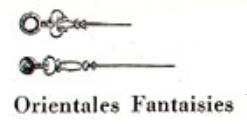
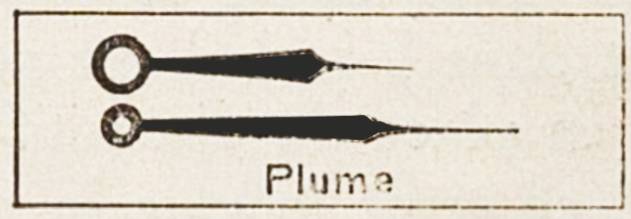
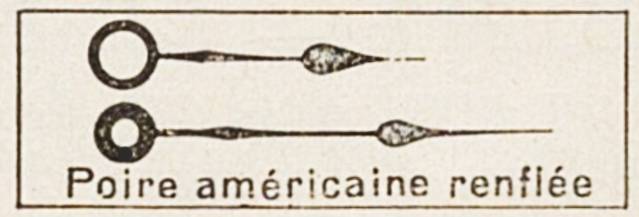
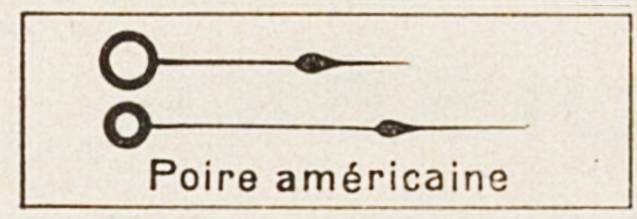
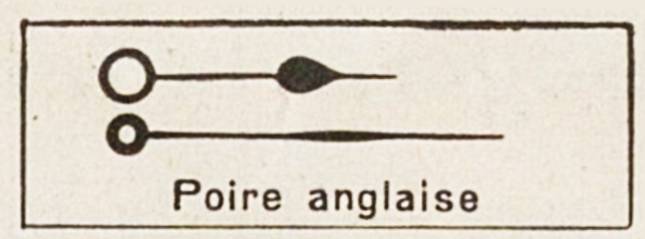
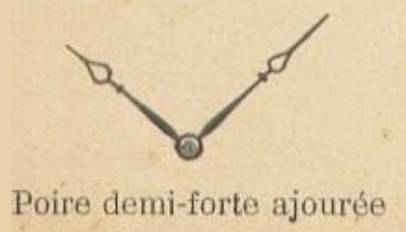
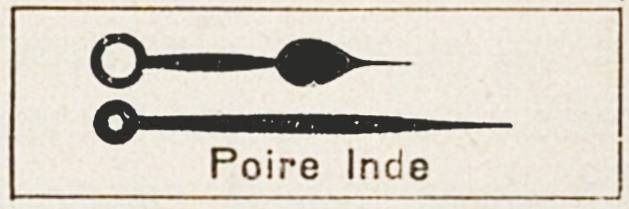
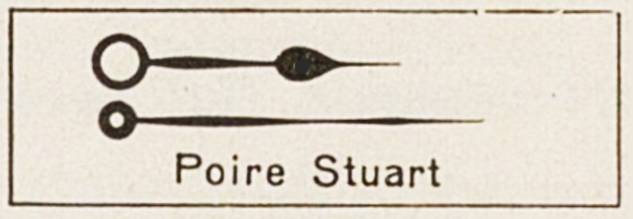
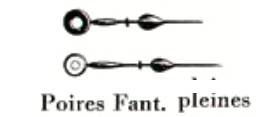
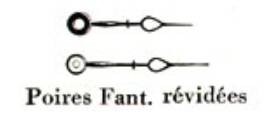
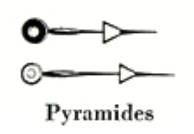
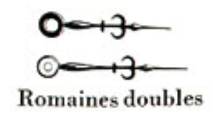
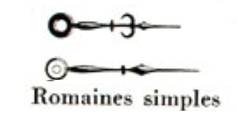
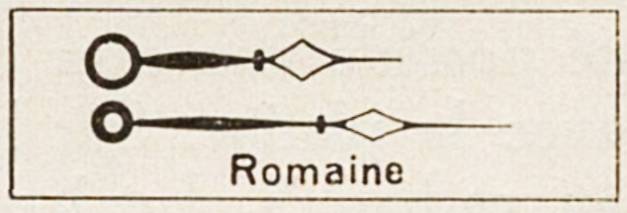
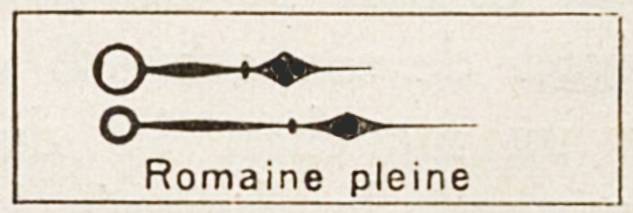
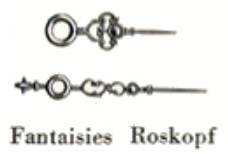
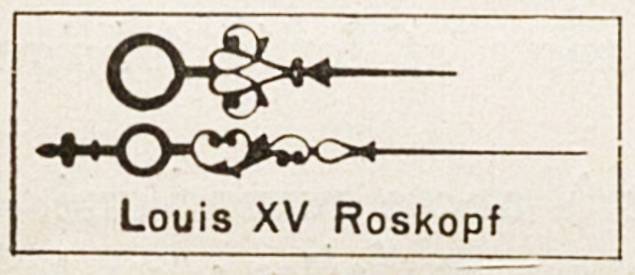
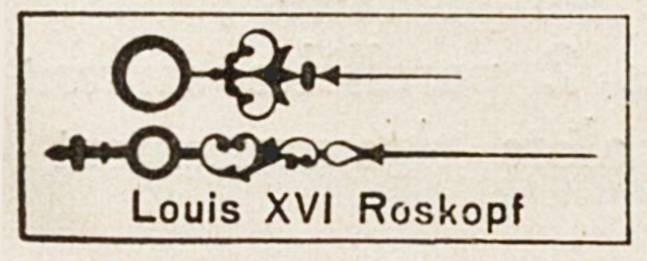
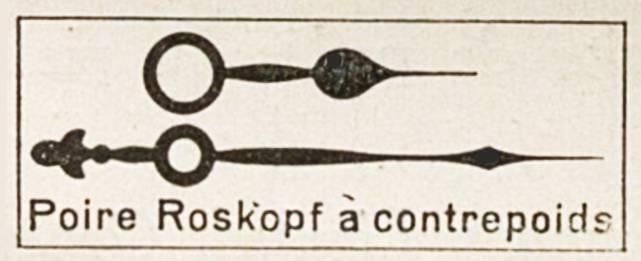
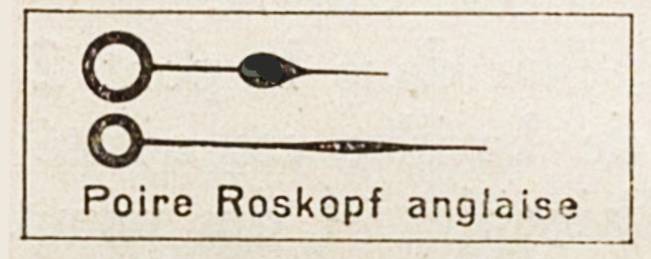
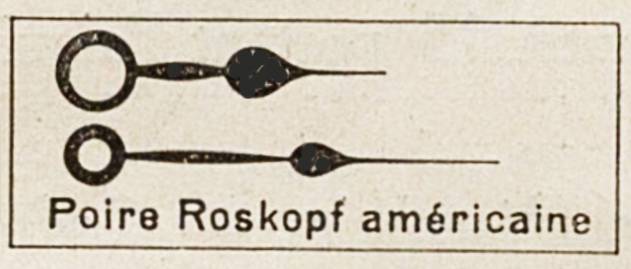
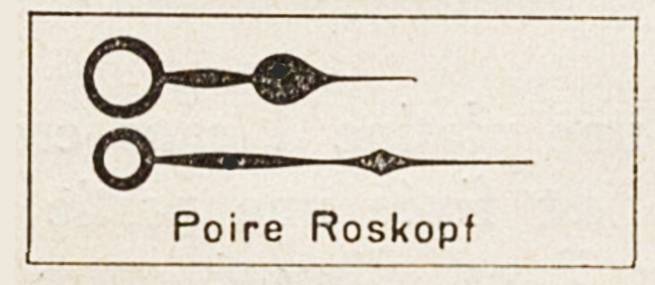
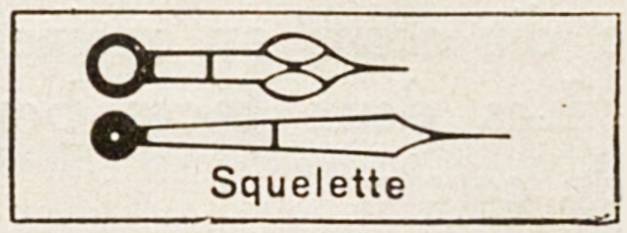
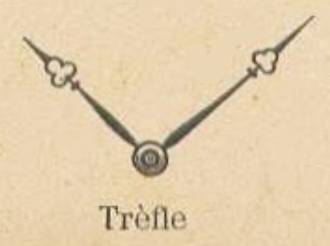
Principales formes d’aiguilles de montres: Breguets Amérique, Breguets Empire, Breguets forte, Cathédrales, Cerfs-volants, Croix de Malte, Cubistes, Dessins à pierre, Dessins variés, Fantaisies, Fleurs de lys, Flores ajourées, Flores pleines, Flèches, Fuseaux, Gothiques trèfles, Losanges, Louis XV, Louis XVI, Mixtes, Orientales, Plumas, Poires américaines, Poires anglaises, Poires demi-fortes, Poires Inde, Poires, Poires Stuart, Poires fantaisie, Poires fantaisies pleines, Pyramides, Romaines doubles, Romaines pleines, Romaines simples, Romaines, Roskopfs fantaisies, Roskopfs Louis XV, Roskopfs Louis XVI, Roskopfs poires à contrepoids, Roskopfs poires anglaises, Roskopfs poires américaines, Roskopfs poires, Scoties, Serpentines, Squelettes, Trèfles.
L’Évolution Technique et Esthétique des Aiguilles de Montres : Fabrication, Ajustement et Typologie Organique (1850-1900)
Dans l’économie visuelle et mécanique de la montre de poche de la seconde moitié du XIXe siècle, l’aiguille occupe une position singulière. À la fois organe terminal du rouage de minuterie et élément d’apparat immédiatement offert au regard de l’observateur, elle se situe à la confluence d’impératifs cinématiques strictes et des fluctuations stylistiques de la haute horlogerie. Si le début du siècle se caractérisait encore par des méthodes artisanales longues et coûteuses, la période courant de 1850 à 1900 consacre la maturité des procédés mécaniques de découpage et d’étampage, sans pour autant exclure le raffinement de la main-d’œuvre spécialisée pour les pièces de haut choix.
La Mutation des Procédés de Fabrication : De l’Artisanat à la Mécanisation Multi-Saisons
À son origine, la confection d’un jeu d’aiguilles — comprenant l’heure, la minute et la seconde — représentait l’une des opérations les plus ingrates et méticuleuses de l’art. Comme le rappelait l’Ancienne Encyclopédie, il fallait alors limer l’organe en plein dans une bande de métal laminé, puis façonner les contours au burin et au foret. Une seule paire d’aiguilles de qualité pouvait exiger jusqu’à deux journées d’un travail assidu. Ce coût interdisait la variété des motifs, limitant le répertoire esthétique aux fuseaux, aux formes Breguet simples, aux poires et aux fleurons non décorés.
La seconde moitié du XIXe siècle entérine la généralisation industrielle du découpage par saisons successives, un système initialement introduit par les mécaniciens genevois et perfectionné par des figures majeures de la spécialité telles qu’Ulysse Boillot ou Darier. Pour les styles hautement ornementés — comme le genre Louis XV gothique ou les variantes complexes de la fleur de lis —, les fabricants combinent l’étampage du paillon (d’or, d’argent ou d’acier) sur un bloc d’acier trempé gravé en creux, avec des découpages successifs s’opérant au moyen de plusieurs poinçons montés sur des matrices assemblées. Chaque étape élémentaire de découpage partiel constitue une « saison » (simple ou double).
Le procédé de la saison double offre une avancée remarquable : la bande métallique laminée en couteau (gardant une surépaisseur à la base pour le canon et s’amincissant vers le corps à une épaisseur de 1 ¼ à 1 ½ douzième de ligne) est retournée sens dessus dessous après la première frappe. Cette inversion symétrique assure une régularité géométrique parfaite tout en économisant l’outillage. Des guides micrométriques rigides maintiennent la bande à la tête et à la pointe pour éliminer tout désalignement. Certains modèles de haute technicité subissent ainsi jusqu’à onze ou douze découpages successifs avant que l’aiguille ne soit détachée par le « découpoir en dernier ».

Outillage Mécanique et Décomposition en Saisons
Cette industrialisation de précision ne supprime pas le travail manuel, mais en déplace l’axe : le paillon brut de découpage est confié au graveur qui fouille les moindres détails au burin plat et poli, générant des biseaux éclatants. Les finisseurs abattent ensuite les bavures périphériques avant le polissage final. À cette époque, l’organisation du travail est telle que six découpeurs mécaniciens suffisent à alimenter les établis de plus de trente finisseuses.
Théorie de la Minuterie et Ajustement Géométrique sur le Cadran
L’intégration d’un jeu d’aiguilles dans le mouvement exige un aménagement rigoureux des espaces cinématiques, décrit de façon magistrale dans les traités techniques de la fin du siècle. Le perçage du trou central du cadran en émail demeure une phase critique. Le praticien doit ouvrir l’émail sans provoquer d’esquilles. Les méthodes documentées préconisent l’usage d’une broche conique en cuivre garnie de poudre de diamant humectée, ou l’emploi de solutions de camphre dissous dans de l’essence de térébenthine pour ramollir l’émail lors du travail au burin fixe sur le tour.
Une fois le cadran parfaitement centré et fixé à la platine (à l’aide d’outils à anneaux ou à blocs pour ne pas marquer la tranche de laiton), l’horloger procède à l’ajustage des canons. Le canon de la roue d’heures doit conserver une épaisseur d’écorce suffisante pour ne pas fléchir sous la pression de l’aiguille, ce qui provoquerait un serrage intempestif sur la chaussée et l’arrêt subséquent du mouvement.
Règles des Hauteurs et des Jours
L’ajustage des aiguilles obéit à des règles de proportionnalité strictes par rapport aux dimensions du cadran et à la courbure de la glace :
- L’aiguille des heures : Elle doit s’avancer jusqu’au dixième environ de la hauteur des chiffres (notamment sur les cadrans à heures romaines). Son canon s’ajuste sur celui de la roue d’heures. Pour régler sa hauteur idéale (pour qu’elle ne frotte ni le cadran, ni une éventuelle aiguille de secondes), l’horloger utilise des rondelles de laiton calibrées d’une épaisseur variant de 0,066 mm (un tiers de douzième de ligne) pour marquer une coche de repère à la lime.
- L’aiguille des minutes : Elle doit couvrir entièrement la division extérieure. Sa branche doit être parfaitement horizontale à sa base, puis se recourber légèrement vers le cadran à partir de l’extrémité de l’aiguille des heures, s’amincissant vers la pointe pour maximiser le « jour » (l’espace libre) entre les deux organes.
- La chaussée et la portée : Le tigeron de la chaussée recevant l’aiguille des minutes doit être légèrement conique et adouci. La portée sur laquelle s’appuie le canon de la minute doit excéder légèrement le sommet du canon de l’heure afin de limiter l’ébat en hauteur de la roue d’heures sans l’enrayer. Dans certains cas spécifiques (Fig. 21), le canon de la minute rentre directement à l’intérieur de celui de l’heure pour réduire au maximum l’épaisseur de l’aiguillage sous la glace.
Typologie Organique et Styles en Usage dans la Seconde Moitié du XIXe Siècle
C’est la morphologie de la branche et de la tête de l’aiguille qui détermine son identity stylistique. Les catalogues de fournitures horlogères de la fin du siècle différencient les styles selon la nature du garde-temps (montre de poche courante, montre de dame, chronographe ou montre de type Roskopf) et la décoration du cadran.
Les formes majeures de cette période se déclinent ainsi :
- La forme Poire (Classique et Roskopf) : Caractérisée par un renflement oblong évoquant le fruit, se terminant par une pointe fine. Très répandue sur les montres de poche en acier bleui ou dorées. Sur les montres de type Roskopf (mouvements économiques à échappement à chevilles), les aiguilles poires en acier bleui présentent des trous de canon de grand diamètre, dictés par la configuration spécifique du calibre.
- La forme Breguet (ou à pomme) : Un grand classique indémodable qui traverse le siècle. La branche, d’une grande finesse, est interrompue près de son extrémité par un anneau ou cercle évidé excentré. Réalisée principalement en acier fondu bleui au feu ou en or jaune.
- Les formes Cathédrale et Louis XV / Louis XVI : Représentantes du style ornemental et architectural. L’aiguille Cathédrale présente des structures géométriques ajourées rappelant les vitraux ou les ogives gothiques. Les styles Louis XV et Louis XVI, exécutés exclusivement en or ou en laiton doré, se signalent par des volutes feuillagées, des rinceaux ciselés au burin et des décors rocaille d’une extrême luxure visuelle.
- Les formes Bâton et Baguette : Formes géométriques droites, sans fioritures, annonçant la transition vers les esthétiques plus épurées de la fin du siècle. L’aiguille Baguette, particulièrement étroite et courte, est traditionnellement réservée aux mouvements de petit calibre ou de formes rectangulaires et ovales pour montres de dame.
- Les variations Lumineuses (Poires et Bâtons Radium) : À la toute fin de la période, l’apparition des applications de matières lumineuses techniques impose des aiguilles à corps évidé ou à larges rainures (« bordées » de bleu ou d’or) destinées à recevoir la pâte réactive, modifiant durablement l’épaisseur et la silhouette de la branche.
- L’Aiguillage Spécifique des Chronographes : Le développement des compteurs de sport et de poche introduit des contraintes cinématiques inédites. L’aiguille des secondes au centre doit posséder une légèreté absolue et un contrepoids parfaitement calculé pour éviter les sauts ou les retards lors de l’enclenchement de la bascule de chronographe. Les aiguilles de compteurs (minutes et heures de chronographe) adoptent quant à elles des profils de flèches ou de lances très spécifiques.
Pratique de l’Atelier : Maintenance, Alésage et Rhabillage
Le travail du rhabilleur face à un jeu d’aiguilles dépareillé ou faussé réclame des outils de saisie et de rectification très spécialisés, dont l’évolution technique culmine dans les années 1880 :
- L’extraction sans dommage : L’usage des anciens leviers à aiguilles, qui prenaient appui directement sur le cadran, est proscrit sur les pièces de prix en raison des éclats générés sur l’émail. L’horloger moderne emploie des pinces à action verticale de type Presto, dont les mâchoires enserrent simultanément les canons de l’heure et de la minute, les extrayant d’un mouvement rectiligne tandis qu’un voile de papier de soie protège la surface peinte du cadran.
- La rectification des diamètres : Pour agrandir le trou d’une aiguille de minutes ou d’heures en laiton ou en or, l’artisan recourt à des équarrissoirs à pans ou à des forets spéciaux dits Eureka. L’aiguille est fermement maintenue au niveau de son canon dans une pince en acier munie d’encoches de différents diamètres pour éviter toute déformation de la branche. Pour les aiguilles en acier bleui, dont la dureté rebute l’équarrissoir ordinaire, l’atelier emploie une lime ronde fine, utilisée exclusivement en rotation à gauche (sens anti-horaire) : cette technique permet aux dents de la lime d’agir comme les arêtes d’un alésoir sans se gripper dans le métal, ce qui briserait instantanément l’organe.
- Le resserrage des canons : À l’inverse, si le canon d’une aiguille s’avère trop lâche sur son tigeron, l’usage d’une pince ordinaire est à bannir sous peine de rendre l’ajustement ovalisé. L’horloger utilise un poinçon d’enclume à resserrer les trous, appliquant une déformation concentrique et régulière sur la collerette du canon, qu’il réajuste ensuite délicatement à l’équarrissoir pour garantir une friction grasse et parfaitement circulaire.
Fin de l’article technique — Matériel documentaire établi d’après les manuels d’atelier et chroniques de la Fédération Horlogère Suisse du XIXe siècle
TABELLES COMPARATIVES POUR AIGUILLES DE MONTRES
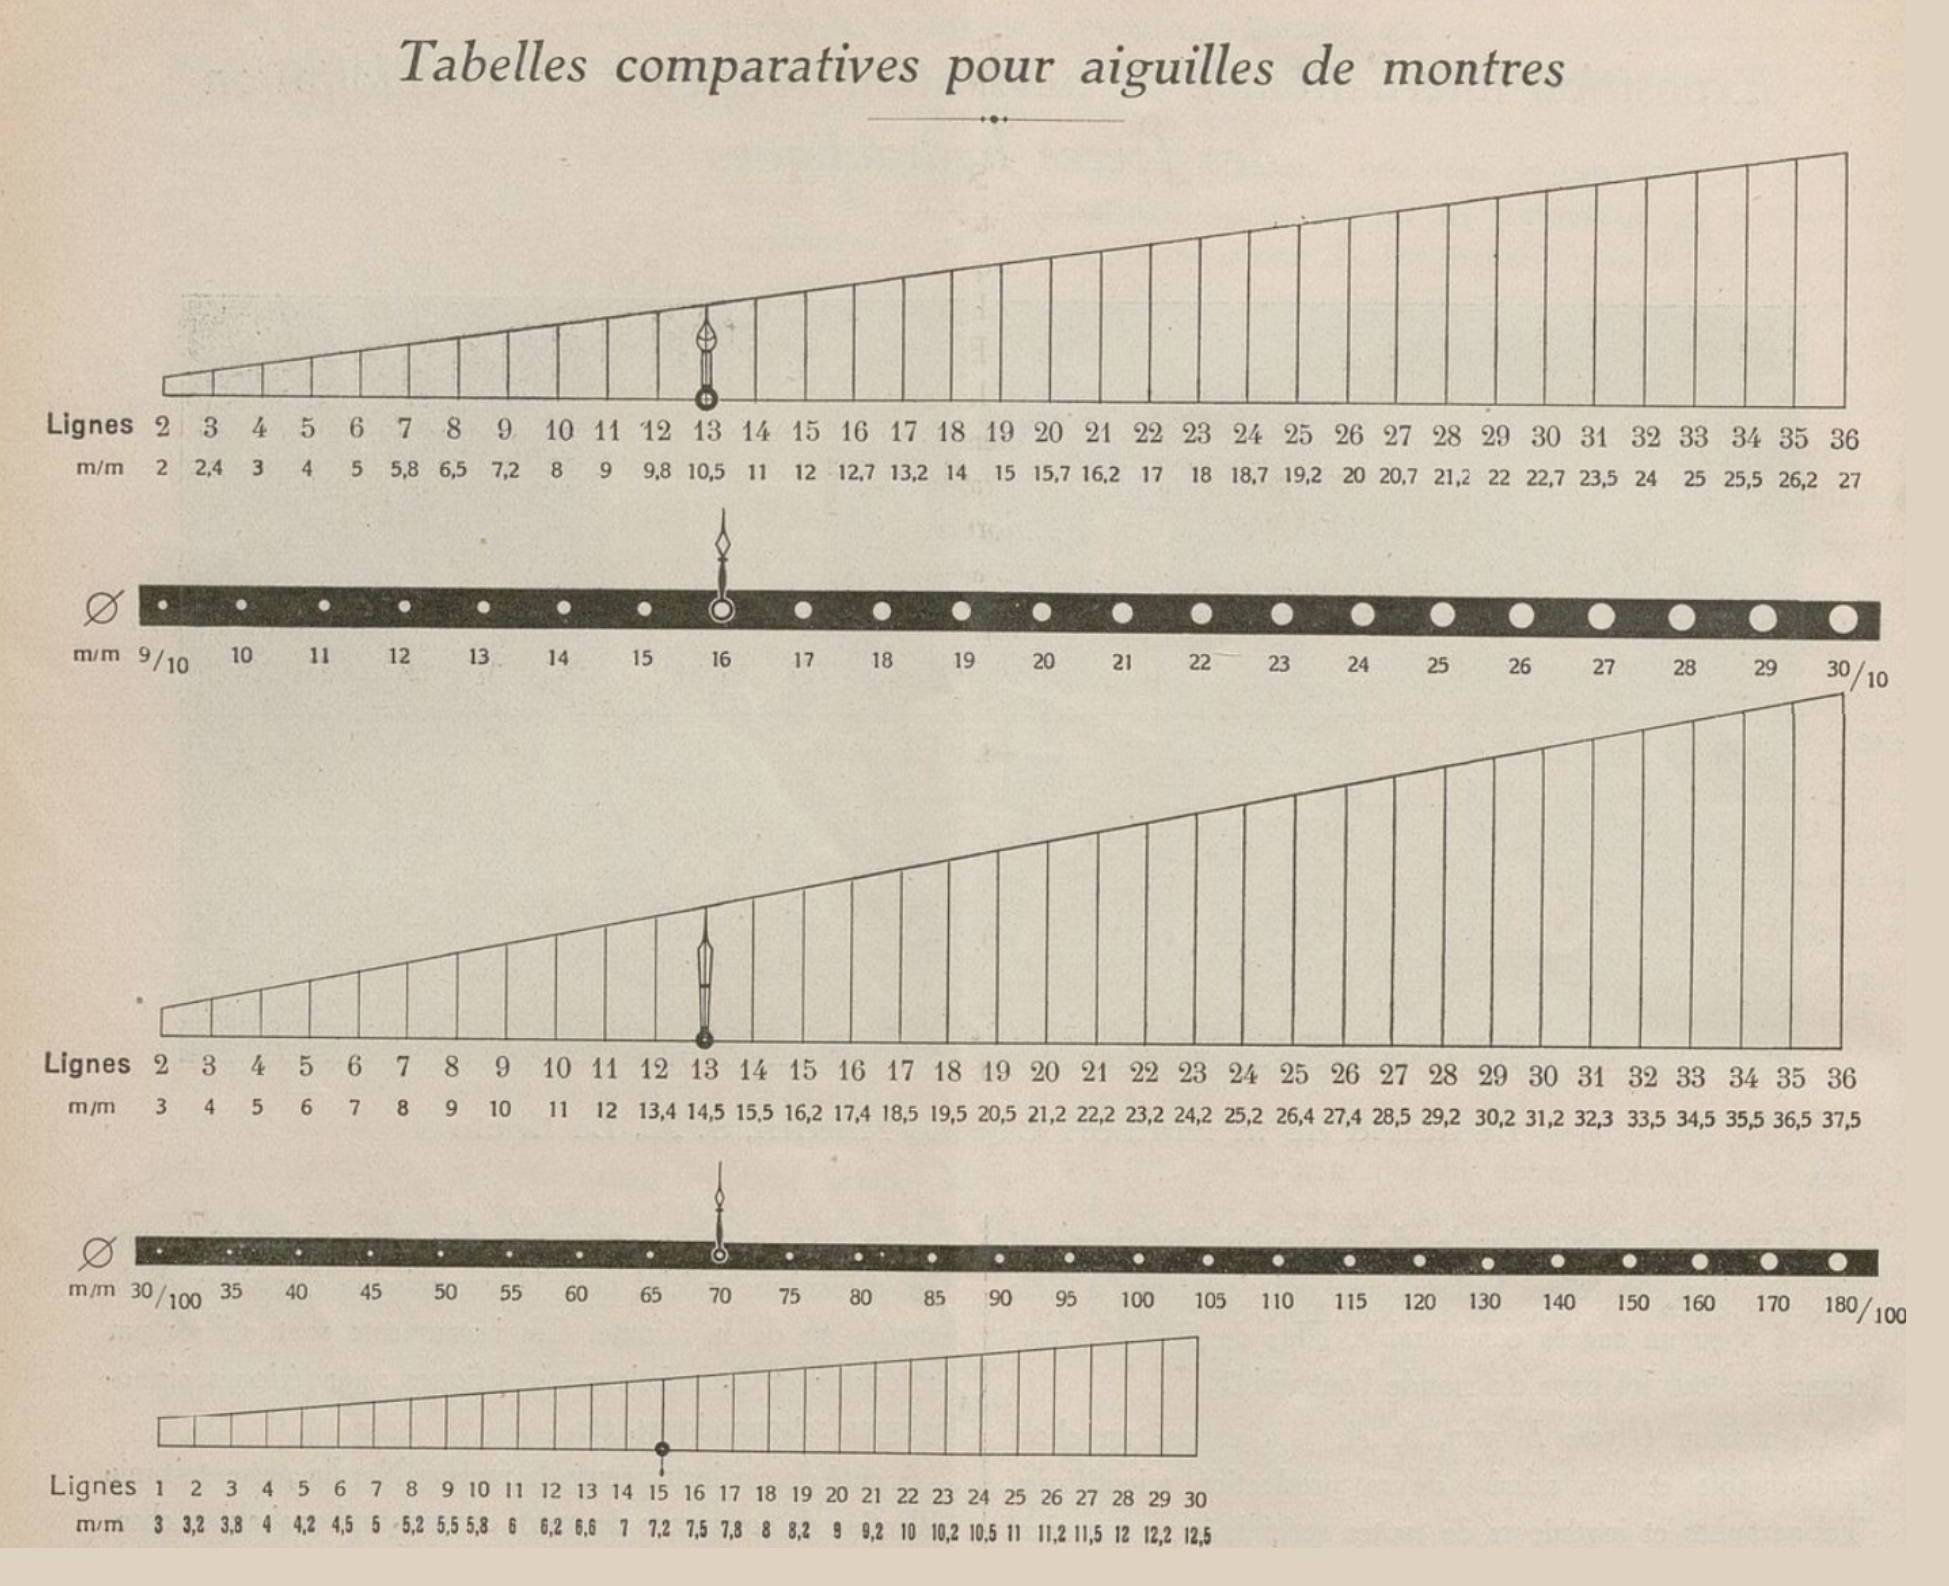
Ces tableaux comparatifs et échelles de conversion illustrent avec précision les correspondances de mesures indispensables à l’ajustement des aiguilles dans l’horlogerie traditionnelle. Établis en lignes horlogères (allant de 1 à 36 lignes selon les sections), ces graphiques permettent de transcrire instantanément les dimensions théoriques des mouvements en millimètres courants (m/m) pour la longueur des aiguilles. De surcroît, le document intègre des jauges visuelles de diamètre (Ø) graduées en dixièmes et centièmes de millimètre, matérialisant les calibres exacts des aiguillages et des axes de portées (canons), outils fondamentaux pour garantir la parfaite proportionnalité esthétique et technique du garde-temps.
Fabrication des heures de cadrans dans la seconde moitié du XIX siècle*
Au cours des dernières décennies du 19e siècle, la fabrication des heures de cadrans était à peu près nulle, les cadrans de métal auxquels elles étaient destinées étant peu à peu remplacés par ceux en émail avec des heures peintes. Vers le milieu du siècle, Ulysse Boillot appliqua le premier aux heures de cadrans métalliques le système de découpage, par poinçons successifs, semblable à celui des aiguilles ; l’outillage que j’ai exposé à Genève donne une idée exacte des différentes saisons par lesquelles on les obtient ; seulement le découpoir en dernier au lieu de terminer le découpage des heures, ne donne qu’un paillon, duquel on est obligé de détacher, au moyen d’un couteau à pression, les chiffres les uns après les autres.

Chaque paillon ne contenant qu’un seul V et un seul X (voir fig. 7), il en faut donc quatre pour que le tour d’heures soit complet. Pour faciliter la tâche du fabricant de cadrans, qui devait prendre un paillon de soudure pour chaque chiffre, nous avons imaginé un plaqué de soudure à l’argent qui offre de grands avantages comme rapidité de posage, sans que, pour cela, il y ait sensible augmentation de prix ; aussi est-il des plus appréciés par MM. les fabricants. Les seuls genres d’heures qui soient habituellement demandés sont les lépines, fig. 8, et les gothiques, fig. 9.
(*) D’après une publication de J. Boillot dans le Journal Suisse d’Horlogerie | juillet 1881.
L’utilisation des pierres dures en horlogerie (XIXᵉ siècle)
Introduction historique
L’invention des rubis percés pour l’horlogerie revient au Genevois Fatio de Duillier, établi à Londres vers 1700. Cette innovation, née de son travail sur les verres d’optique, a contribué à l’avance de l’horlogerie anglaise au XVIIIᵉ siècle, notamment pour les échappements (du cylindre aux échappements libres). Les pierres dures ont ensuite été adoptées pour :
- Réduire les frottements des pivots.
- Embellir les mouvements.
- Renforcer les mécanismes complexes (ex. : leviers, boutons de dégagement, repos des échappements à ancre).
Les pierres utilisées en horlogerie
Deux catégories principales :
Type | Exemples | Caractéristiques | Usages typiques |
Pierres dures | Rubis (Inde, Siam), Saphir | Dureté exceptionnelle (diamant > rubis/saphir). El rubis de l’Inde, limpide et rouge vif, était le plus prisé. | Trous de pivots, contre-pivots, leviers. |
Pierres tendres | Chrysolithe, Grenat, Aigue-marine | Moins dures, plus fragiles. La chrysolithe, proche du saphir jaune, était difficile à polir. | Usages secondaires ou esthétiques. |
Cas particulier | Diamant | Réservé aux contre-pivots (ex. : coq des chronomètres de marine). | Support du poids du balancier. |
Note : Les saphirs, bien que aussi durs que les rubis, étaient moins adaptés au perçage en raison de leur structure interne (risque d’égriser).
Préparation des pierres : du dégrossissage au polissage
Nettoyage et tri
- Bain d’acide nitrique ou de carbonate de sodium pour éliminer les impuretés.
- Classement par taille, couleur, limpidité et usage prévu.
Découpe
- Sciage : Réservé aux rubis (risque de casse pour les autres pierres).
- Cassage : Méthode préférée pour les saphirs, grenats, etc. (la pierre se brise naturellement le long de ses défauts).
Lapidage
- Les pierres sont fixées sur un disque en laiton enduit de gomme-laque.
- Polissage avec une meule en cuivre ou laiton chargée de poudre de diamant.
- Répétition jusqu’à obtenir des pierres plates des deux côtés.
Perçage
- Machines à percer (10 à 18 arbres parallèles) :
- Forets en acier trempé, garnis de poudre de diamant (diamètres du n°0 au n°20).
- La pierre est fixée avec de la cire vierge et centrée avec précision.
- Un ressort de renvoi force la pierre contre le foret pour un perçage automatique.
- Précautions :
- Éviter de trop serrer les vis (risque de fausser le foret ou de casser la pierre).
- Diamètres des trous :
- Échappement : 0,3–0,4 mm.
- Roues (centre, secondes) : 0,5–0,6 mm.
Erreur courante : Un trou trop fin n’est pas synonyme de qualité. La priorité est la rectitude du perçage.
Finition et formes des pierres
Achevage
- Tournage avec un burin en diamant pour donner la forme souhaitée.
- Polissage avec des outils en buis, ébène ou alliage plomb-étain (4:1).
- Refroidissement : Utilisation de salive pour éviter la surchauffe.
Formes selon l’usage
Emploi | Forme | Détails techniques |
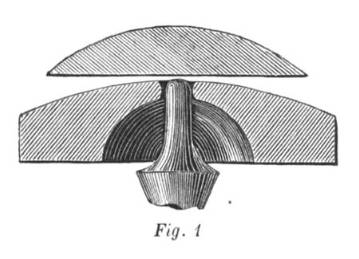
Échappement Fig. 1 | Plaquées, plates côté huilier, “carré court”. | Longueur du trou < diamètre pour plus de liberté. Parois olivées (convexes). |
Rouages | Plates des deux côtés (sauf pour les pierres visibles). | Bombées ou en forme de goutte si manque d’épaisseur. |
Pierres visibles | Bombée, demi-glace ou à glace (fig. 3–5). | Filet plat autour de l’huilier. Formes esthétiques pour les platines ou ponts. |
Contre-pivots | Bombée à l’extérieur, plate côté pivot. | Surface de contact rigoureusement plate pour retenir l’huile. |
Règle d’or : Les trous ne doivent être ni trop justes ni trop larges, surtout pour les échappements.
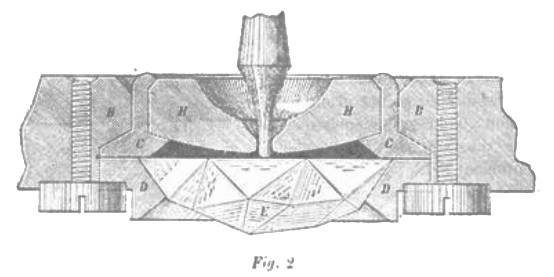
La figure 2 représenteune coupe faite suivant l’axe du pivot d’un balancier de chronomètre de marine. Le pivot tourne dans un rubis H; C est le chaton du rubis, E le contre-pivot en diamant, D le chaton du contre-pivot, B la planche du coq, dans laquelle les pièces ci-dessus sont fixées par deux vis. L’espace vide entre les deux pierres E et H sert de réservoir pour l’huile.
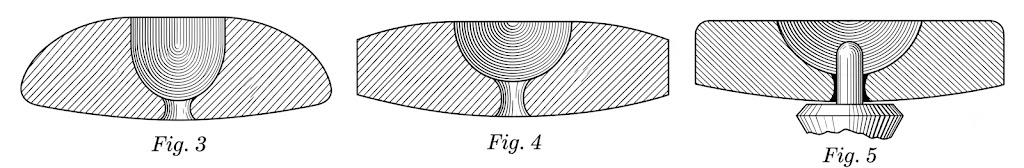
Les pierres placées dans les pièces du mouvement qui sont en vue, platines ou ponts, ont non seulement, comme les autres, leur mission à remplir, mais sont en outre souvent appelées à contribuer par leur forme et leur couleur à l’ornementation du mouvement de la montre ; aussi choisit-on pour cela les plus foncées et les plus grandes. On leur donne une forme bombée (fig. 3), avec un filet plat et étroit autour de l’huilier ; lorsque ce filet est remplacé par une surface plus ou moins large, on a la forme appelée demi-glace (fig. 4); une pierre à glace est celle dont le dessus est presque complètement plat (fig. 5), à l’exception d’un très petit biseau au bord. Ces dernières formes sont usitées lorsque l’épaisseur manque, ou si l’on désire voir au travers la fonction d’un engrenage. La partie de ces pierres faisant face à la portée du pivot se fait toujours plus ou moins arrondie ; cet arrondi est nécessaire pour que l’huile répandue sur la pierre soit attirée vers le pivot.
Le sertissage : art et précision
Méthodes
- Burin fixe (tour universel) :
- Rapide, mais moins précis.
- Utilisé par les rhabilleurs.
- Tour en l’air :
- Plus lent, mais ultra-précis.
- Pour les travaux soignés.
Processus détaillé
- Ajustement de la pierre dans son emplacement (avec un burin spécial).
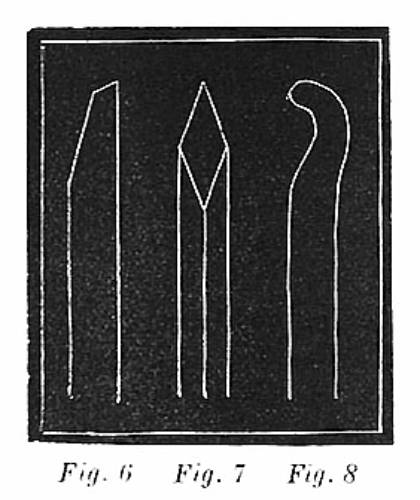
- Levée d’une écorce de métal autour de la pierre (burin pointu, fig. 7).
- Rabattage de l’écorce avec un sertisseur (sans angle, parfaitement poli).
- Polissage final avec de la salive pour éviter d’arracher la matière.
Astuce : Pour les pierres d’échappement, tracer des traits sur la partie en contact avec la gomme augmente l’adhérence et évite les déplacements.
Sertissage dans des chatons
- Avantages : Esthétique, interchangeabilité (utile pour les horlogers éloignés).
- Inconvénients : Difficile à exécuter, coût élevé.
- Méthode anglaise : La matière refoulée comble la sertissure, la rendant invisible.
Pierres pour les échappements
- Exigences : Sans défaut, limpides, dures, parfois colorées.
- Matériau privilégié : Rubis de l’Inde > saphir.
- Formes des boutons de dégagement :
- Carrés, elliptiques (“ellipse”), ronds à partie plate, triangulaires.
- La forme triangulaire (la plus usitée à Genève) nécessite des angles parfaitement arrondis pour éviter l’usure de la fourchette.
Conseils aux rhabilleurs
- Dessertissage :
- Relever la sertissure avec un burin à face allongée.
- Chasser la pierre à remplacer.
- Choisir une nouvelle pierre au bord plus mince ou la biseauter.
- Équipement indispensable :
- Stage chez un sertisseur.
- Burins en diamant, poudre de diamant (pour les trous trop petits).
- Attention : Méfiez-vous des rebuts (souvent expédiés en grandes quantités vers les régions éloignées).
La pierre doit être ajustée un peu libre dans son emplacement, auquel on donne le nom d’ajustement, et que l’on pratique au moyen du burin représenté figure 6. Autour de l’ajustement, qui doit avoir la forme exacte de la pierre, on lève avec un burin très pointu (fig. 7) une écorce qui se ramène sur la pierre avec un sertisseur (fig. 8); ce dernier ne doit présenter aucun angle et être parfaitement poli, si l’on veut obtenir une sertissure bien unie et une pierre solidement serrée. Il faut souvent rafraîchir le poli et humecter avec de la saliva, afin que le sertisseur n’arrache pas la matière. La sertissure doit être assez forte pour qu’on puisse la relever facilement en cas d’accident.